Типы галтовок и дополнительное оборудование для промышленного применения
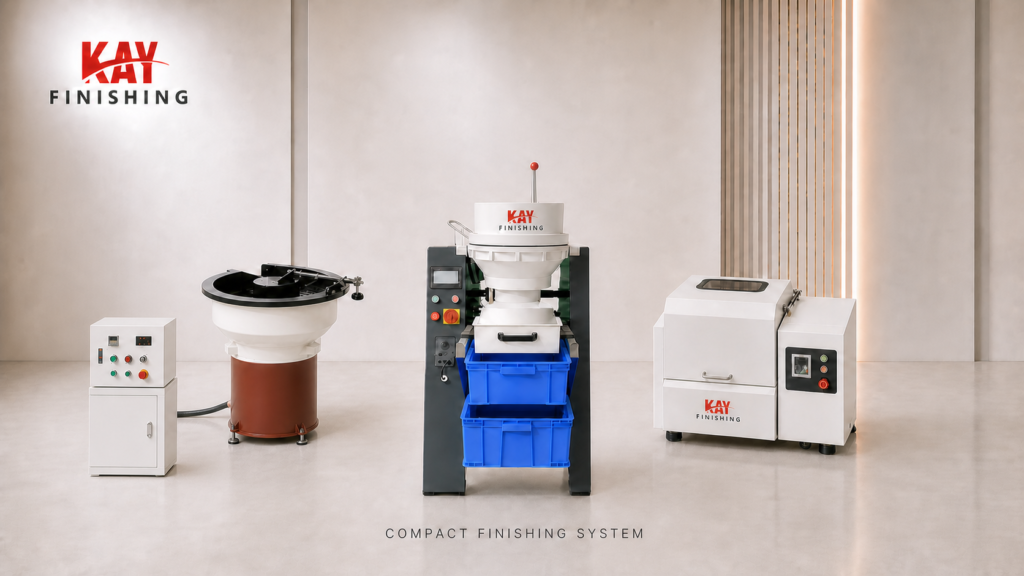
Галтовка — это технология массовой финишной обработки поверхностей, при которой детали обрабатываются в подвижной массе абразивных тел (наполнителей) совместно с химическими растворами (компаундами). От первых примитивных барабанов, вращаемых вручную, до современных автоматизированных линий с ЧПУ-управлением — галтовка прошла путь длиной более 170 лет и сегодня остаётся одним из наиболее экономически эффективных методов удаления заусенцев, скругления кромок, полировки и подготовки поверхностей перед нанесением покрытий.
Ниже представлен полный спектр оборудования KAY FINISHING для промышленного применения — от отдельных станков до комплексных автоматизированных линий.
ㅤ1. Вибрационные круговые галтовки
Краткая история. Вибрационная галтовка была впервые запатентована в 1956 году немецкой компанией Walther Trowal. Принцип действия основан на передаче высокочастотных колебаний от эксцентрикового вибропривода к рабочей камере. Это позволило ускорить процесс обработки в десятки раз по сравнению с традиционной барабанной галтовкой.
Описание. Круглая рабочая камера торообразной формы совершает сложное пространственное движение, создавая спиралевидный поток абразивной среды. Детали и наполнитель непрерывно перемешиваются, обеспечивая равномерную обработку всех поверхностей.
Конфигурации:
- с сепарацией и разделителями — автоматическое отделение деталей от наполнителя по окончании цикла через сепарационную сетку в рабочей камере;
- без сепарации — ручная выгрузка содержимого барабана;
- с крышками и без крышек — крышка снижает шум и предотвращает разбрызгивание компаунда при мокрой обработке;
- с каскадными отстойниками и без — каскадные отстойники обеспечивают многоступенчатую очистку отработанной технологической жидкости.
Применение. Удаление заусенцев, скругление кромок, полировка деталей из металлов, пластиков и композитов. Оптимальны для серийного производства.
ㅤ2. Вибрационные лотковые галтовки
Краткая история. Лотковые виброустановки стали развитием круговых машин и были разработаны для обработки крупногабаритных и длинномерных деталей, которые не помещались в круглые камеры. Первые промышленные образцы появились в 1960-х годах.
Описание. Рабочая камера выполнена в форме лотка (жёлоба) с полиуретановым покрытием. Вибрация передаётся вдоль продольной оси лотка, обеспечивая направленное перемещение абразивной массы. Детали движутся по каналу, подвергаясь интенсивной обработке по всей длине.
Конфигурации:
- с разделителями и без — встроенные зоны с перегородками позволяют защитить детали от соударений непосредственно в рабочей камере;
- с крышками и без крышек — для мокрых и сухих процессов, снижает шум;
- с каскадными отстойниками и без — для рециркуляции и очистки компаунда.
Применение. Обработка длинномерных деталей (профили, трубы, валы), крупногабаритных отливок и штамповок. Для тяжёлых изделий применяют подвесы и фиксаторы.
ㅤ3. Вибрационные галтовки в форме эллипса
Краткая история. Эллиптические вибромашины появились как альтернатива круговым для обработки плоских деталей большого диаметра. Отсутствие центральной колонны («острова») в рабочей камере позволяет обрабатывать детали, которые невозможно загрузить в стандартную торообразную чашу.
Описание. Рабочая камера имеет эллиптическую форму, что создаёт асимметричный поток абразивной среды. Такая геометрия обеспечивает более интенсивную обработку краёв и кромок плоских деталей.
ㅤКонфигурации:
- с крышками и без крышек;
- с каскадными отстойниками и без.
Применение. Обработка плоских дисков, кольцевых деталей, а также изделий, требующих равномерной обработки по всей плоскости.
ㅤ4. Вибрационные спиральные галтовки
Краткая история. Спиральные виброгалтовки были разработаны для непрерывной обработки — в отличие от машин периодического действия, они позволяют загружать и выгружать детали без остановки процесса. Первые промышленные модели появились в 1970-х годах.
Описание. Принцип работы основан на трёхмерном вибрационном движении, при котором абразив и детали перемещаются по спиральной траектории вдоль рабочей камеры. Это обеспечивает непрерывный поток обработки с регулируемым временем цикла.
Конфигурации:
- с каскадными отстойниками и без.
Применение. Высокопроизводительная обработка мелких и средних деталей в массовом производстве — крепёж, электронные компоненты, штампованные изделия.
ㅤ5. Вибрационные проходные галтовки
Краткая история. Проходные (непрерывные) вибромашины стали логическим развитием спиральных установок для обработки крупных партий деталей с коротким циклом. Первые системы непрерывного действия были внедрены в автомобильной промышленности в 1980-х годах.
Описание. Детали непрерывно подаются в рабочую камеру через приёмный бункер, проходят через зону обработки и выгружаются с противоположного конца. Время цикла регулируется скоростью подачи и углом наклона камеры.
Конфигурации:
- с каскадными отстойниками и без.
Применение. Встраивание в автоматические производственные линии. Обработка деталей с высокими требованиями к производительности.
ㅤ6. Роторные (центробежные) галтовки
Краткая история. Роторная галтовка была изобретена японским инженером Хисамином Кобаяси (Hisamine Kobayashi) в компании Tipton Manufacturing. Идея пришла к нему во время купания: он заметил, как вода образует воронку при вращении, и решил добавить центробежную силу к вращению барабана. Это позволило ускорить обработку в 30–60 раз по сравнению с традиционными методами.
Описание. Детали и абразив находятся во вращающемся роторе. Возникающая центробежная сила многократно превышает силу тяжести, обеспечивая сверхинтенсивную обработку.
Конфигурации:
- со встроенной ручной сепарацией — после обработки барабан опрокидывается, и разделение деталей и наполнителя производится вручную на сите;
- со встроенной вибрационной сепарацией — автоматическое отделение деталей от наполнителя через вибросито;
- с каскадными отстойниками и без.
Применение. Высокопроизводительная обработка больших партий мелких и средних деталей — крепёж, ювелирные изделия, электроника, медицинские импланты.
ㅤ7. Планетарные галтовки
Краткая история. Планетарные галтовки были разработаны на основе принципа планетарной мельницы. Рабочие барабаны закреплены на вращающейся карусели и совершают сложное движение: вращение вокруг собственной оси и одновременно вокруг центральной оси карусели.
Описание. Планетарное движение создаёт центробежные силы, многократно превышающие силу тяжести, что обеспечивает чрезвычайно высокую интенсивность обработки. Каждый барабан работает независимо, что позволяет одновременно обрабатывать детали разных типов.
Применение. Сверхвысокопроизводительная финишная обработка, часто в сочетании с мокрым процессом. Обработка мелких деталей с высокими требованиями к качеству поверхности.
ㅤ8. Стрим-финиш галтовки
ㅤКраткая история. Технология Stream Finishing (потоковая галтовка) относится к новому поколению галтовочных станков и была разработана компанией OTEC Präzisionsfinish GmbH.
ㅤОписание. Заготовки зажимаются в держателе и опускаются во вращающийся контейнер, наполненный шлифовальным или полировальным материалом. Обработка происходит за счёт потока абразивной среды, обтекающей деталь, а также независимого вращения самой детали. Это обеспечивает исключительно равномерное удаление материала и высокое качество поверхности.
ㅤПрименение. Обработка режущего инструмента, лопаток турбин, медицинских имплантатов, деталей аэрокосмической отрасли.
ㅤ9. Пульс-финиш галтовки
ㅤКраткая история. Пульс-финиш (Pulsfinish) — дальнейшее развитие технологии стрим-финиш, реализованное в машинах серии SF Pulsfinish компании OTEC.
Описание. В машинах первого поколения используются держатели деталей с максимальной скоростью вращения ±40 об/мин. Отличие от классического стрим-финиша заключается в импульсном характере воздействия абразивной среды на обрабатываемую поверхность, что позволяет достичь более высоких показателей качества при обработке сложнопрофильных деталей.
Применение. Финишная полировка прецизионных деталей, требующих субмикронной шероховатости.
ㅤ10. Магнитные галтовки с промывкой от грязи
Краткая история. Магнитная галтовка была разработана в Японии в 1980-х годах. В качестве наполнителя используются короткие обоюдоострые стальные иглы, которые движутся в магнитном поле.
Описание. Обработка происходит в неподвижном рабочем объёме, окружённом постоянными магнитами. Ферромагнитные иглы под воздействием магнитного поля совершают сложные движения, обрабатывая поверхность детали, включая внутренние отверстия и труднодоступные полости. Промывка от грязи осуществляется с помощью специальных компаундов (шампуней) и полировальных пудр. Предусмотрены слив отработки, циркуляция и залив чистой воды в полуавтоматическом режиме.
Применение. Обработка ювелирных изделий, медицинских инструментов, деталей с внутренними каналами. Все типы изделий из немагнитных металлов. Можно использовать новейшие иглы серий Q.
ㅤ11. Магнитные галтовки конвейерные
Краткая история. Конвейерные магнитные галтовки были разработаны для автоматизации процесса — детали непрерывно подаются через рабочую зону, где подвергаются магнитной обработке.
Описание. Процесс проходит по конвейерному принципу (без остановки). Продолжительность одного полного оборота конвейера составляет примерно 10–20 минут. Это позволяет интегрировать магнитную галтовку в автоматические производственные линии.
Применение. Массовая обработка мелких деталей с высокими требованиями к чистоте поверхности. Все типы изделий из немагнитных металлов. Можно использовать новейшие иглы серий Q.
ㅤ12. Системы фильтрации центробежные
Краткая история. Центробежные системы фильтрации были разработаны для очистки отработанных технологических жидкостей (компаундов) от продуктов износа — мелких частиц металла и абразива.
Описание. Принцип действия основан на двухфазном разделении твёрдых и жидких составляющих с помощью центрифуги. Высокая скорость вращения обеспечивает эффективное отделение шлама от жидкости, которая возвращается в цикл галтования.
Применение. Системы рециркуляции компаунда на галтовочных участках.
ㅤ13. Системы гравитационной фильтрации
Краткая история. Гравитационные фильтры — простейший и наиболее распространённый тип систем очистки технологических жидкостей.
Описание. Очистка происходит за счёт естественного осаждения твёрдых частиц под действием силы тяжести. Жидкость проходит через каскад отстойников или фильтровальных матов, где шлам оседает на дно.
Применение. Предварительная очистка компаунда, а также финальная фильтрация в сочетании с другими системами.
ㅤ14. Системы пресс-фильтры
Краткая история. Пресс-фильтры (кассетные фильтры) были разработаны для глубокой очистки компаундов от мелкодисперсных загрязнений.
Описание. Жидкость под давлением проходит через набор фильтрующих кассет, изготовленных из нержавеющей стали или специальных тканевых материалов. Сменные кассеты обеспечивают тонкую фильтрацию.
Применение. Очистка компаундов в системах рециркуляции галтовочного оборудования.
ㅤ15. Системы шнековые фильтры
Краткая история. Шнековые фильтры представляют собой устройства непрерывного действия для отделения шлама от технологической жидкости.
Описание. Внутри корпуса расположен шнек (винт), который непрерывно транспортирует осаждённый шлам к разгрузочному патрубку. Жидкость фильтруется через перфорированную гильзу и возвращается в цикл.
Применение. Непрерывная очистка компаундов в проточных системах.
ㅤ16. Мойки струйные с нагревом и вращением корзины
Краткая история. Струйные моечные машины были разработаны для удаления остатков компаунда, полировальных паст и загрязнений с поверхности деталей после галтовки.
Описание. Детали загружаются в корзину, которая вращается под струями нагретого (до 60–95 °C) моющего раствора. Вращение обеспечивает равномерную обработку всех поверхностей. Процесс происходит в закрытом пространстве с автоматическим подогревом тэнами.
Применение. Промывка изделий после галтования перед нанесением покрытий или упаковкой.
ㅤ17. Ванны ультразвуковые
Краткая история. Ультразвуковая очистка была впервые применена в промышленности в 1950-х годах и с тех пор стала стандартом для финишной промывки.
Описание. В ультразвуковой ванне создаются кавитационные пузырьки, которые схлопываются у поверхности детали, удаляя мельчайшие загрязнения из труднодоступных мест. Рабочая частота 28–40 кГц обеспечивает деликатную очистку даже хрупких деталей.
Применение. Удаление остатков полировальных паст и налёта после галтовки. Особенно эффективно для деталей сложной геометрии.
ㅤ18. Сушки в кукурузной среде с нагревом
Краткая история. Сушка в кукурузной среде (maizorb) была разработана компанией Walther Trowal как экологичная альтернатива горячему воздуху.
Описание. Влажные детали загружаются в вибрационную сушильную установку, заполненную нагретой дроблёной кукурузой (или скорлупой грецкого ореха). Кукурузный гранулят циркулирует внутри рабочего контейнера, впитывая влагу с поверхностей изделий. Нагрев до 60–80 °C значительно ускоряет процесс.
Применение. Просушка и очистка изделий после галтовки и мойки. Экологически чистая альтернатива сушке горячим воздухом.
ㅤ19. Промышленные автоматизированные линии
Краткая история. Автоматизированные линии галтовки, промывки и сушки были разработаны для крупносерийного производства, где требуется минимизировать ручной труд и обеспечить стабильное качество.
Описание. Линия объединяет в единый комплекс галтовочные станки, моечные установки, системы сушки и фильтрации. Управление осуществляется через PLC (программируемый логический контроллер), что полностью исключает ручное вмешательство. Типовая линия включает: автоматическую загрузку, галтовку, сепарацию, промывку, сушку и выгрузку.
Применение. Массовое производство крепежа, электронных компонентов, деталей автомобильной и аэрокосмической промышленности.
ㅤ20. Основные расходные материалы
Краткая история. Развитие галтовочных технологий неразрывно связано с совершенствованием расходных материалов — от природных абразивов (песок, галька) до современных керамических и полимерных наполнителей с заданными свойствами.
Описание. Расходные материалы для массового галтования включают:
- наполнители (галтовочные тела) — керамические, пластиковые, фарфоровые, металлические. Формы: пирамида, конус, цилиндр, эллипс, треугольник. Выбор наполнителя определяется задачей (шлифовка, полировка, удаление заусенцев) и типом оборудования;
- компаунды (шампуни) — жидкие моющие и смазывающие добавки, обеспечивающие удаление загрязнений, защиту от коррозии и необходимое скольжение наполнителя;
- пасты — содержат абразивный материал и предназначены для тонкой обработки поверхностей;
- полировальные пудры — для магнитной галтовки и финишной полировки;
- кукурузный гранулят — для сушки изделий в вибрационных сушилках.
ㅤЗаключение
Компания KAY FINISHING предлагает полный спектр оборудования для массовой финишной обработки: от компактных вибрационных галтовок до полностью автоматизированных линий, включающих галтовку, промывку, сушку и системы рециркуляции технологических жидкостей. Мы подбираем решения под конкретные задачи производства — независимо от объёмов, типа деталей и требуемого качества поверхности.
Мы сделаем вас лучшими.
По вопросам подбора оборудования и расходных материалов обращайтесь: